Bu Derste
Bu dersin sonunda:
- gemide kullanılan başlıca malzemeleri ve nerede kullanıldıklarını sayabileceksiniz,
- çeliği tanımlayan mekanik özellikleri ve tokluğun gemi için neden hayati olduğunu açıklayabileceksiniz,
- “DH36” gibi bir çelik kalite kodunu harf harf çözebileceksiniz,
- yüksek mukavemetli çeliğin ve alüminyumun avantajlarını ve sınırlarını tartışabileceksiniz,
- levha, profil ve takviyeli panel kavramlarını tanıyabileceksiniz,
- alın ve köşe kaynağı, armuz ve sokra ile kaynak hatalarını ve muayene yöntemlerini açıklayabileceksiniz.
Bir geminin teknesi, binlerce ton çeliğin binlerce metre kaynakla birbirine bağlanmasından oluşur. Bu çeliğin rastgele bir çelik olmadığını, dikişlerin de rastgele atılmadığını anlamak, gemi yapısını anlamanın önemli bir parçasıdır. Gemi soğuk denizlerde, dalgaların sürekli tekrarlanan darbeleri altında yıllarca çalışır; malzeme bu koşullarda hem dayanmalı hem de ani bir çatlakla parçalanmamalıdır.
Bu dersin ana fikri şudur: gemi çeliği yalnızca güçlü olmakla kalmamalı, aynı zamanda tok da olmalıdır. Güçlü malzeme büyük yük taşır; tok malzeme ise bir çatlak başladığında onu durdurur. İkinci Dünya Savaşı’nda soğuk sularda ikiye ayrılan kaynaklı gemiler, bu farkı denizcilere acı bir biçimde öğretmiştir. Bugün gemi çeliklerinin harfli ve rakamlı kalite kodları tam olarak bu dersin ürünüdür.
Bu ders, sonraki yapı bölümleri için malzeme altyapısını verir. Yapıya etkiyen kuvvetler Bölüm 6’da, yapı elemanları Bölüm 7–11’de, korozyon ve korunma yöntemleri ise Bölüm 14’te işlenir.
Temel Kavramlar
- Akma dayanımı (yield strength): Malzemenin kalıcı şekil değiştirmeye başladığı gerilme; yapı hesaplarının temel değeri, birimi N/mm² (MPa).
- Tokluk (toughness): Malzemenin darbeye ve çatlak ilerlemesine direnci.
- Gevrek kırılma (brittle fracture): Malzemenin çok az şekil değiştirerek aniden kırılması.
- Levha ve profil: Tekneyi oluşturan iki haddelenmiş ürün; yüzey ve takviye.
- Takviyeli panel (stiffened panel): Levha ile ona kaynaklı profillerin oluşturduğu yapı; gemi yapısının temel birimi.
- Alın kaynağı ve köşe kaynağı: Uç uca ve dik açılı birleştirmeler.
Gemide Hangi Malzemeler Kullanılır?
Ticaret gemilerinin teknesi neredeyse tamamen çeliktir. Çelik 19. yüzyılın sonundan beri gemi inşasının temel malzemesidir; çünkü yüksek dayanımlıdır, kolay biçimlendirilir, kaynak edilebilir, her yerde bulunur ve görece ucuzdur. Belirli parçalar ve gemi türleri için başka malzemeler de kullanılır:
| Malzeme | Kullanıldığı yerler |
|---|---|
| Haddelenmiş gemi inşa çeliği (levha ve profil) | Teknenin ve üst yapıların tüm ana yapısı |
| Dökme çelik | Kıç bodoslama, dümen boynuzu, ağır bağlantı parçaları gibi karmaşık biçimli parçalar |
| Dövme çelik | Dümen rodu, pervane şaftı gibi yüksek yük taşıyan parçalar |
| Alüminyum alaşımları | Yolcu gemilerinde üst yapılar, yüksek süratli tekneler |
| Bakır alaşımları (nikel-alüminyum bronz, mangan bronz) | Pervaneler, deniz suyu ile temas eden armatürler |
| Paslanmaz çelik | Kimyasal tankerlerde yük tankları, kuzine ve özel donanım |
| Cam elyaf takviyeli plastik (CTP) | Can filikaları, küçük tekneler, bazı donanımlar |
| Ahşap | Küçük tekneler; büyük gemilerde güverte kaplaması ve iç donanım |
Çeliği Hangi Özellikler Tanımlar?
Gemi inşa çeliği, düşük karbonlu ve kaynak edilebilir bir yapı çeliğidir. Onu tanımlayan özellikler şunlardır:
- Akma dayanımı: Bu gerilmenin altında çelik, yük kalkınca eski biçimine döner; üstünde kalıcı olarak eğilir. Yapı hesapları bu değere göre yapılır.
- Çekme dayanımı (tensile strength): Kopmadan önce dayanılabilen en büyük gerilme.
- Uzama (elongation): Kopuncaya kadar ne kadar uzayabildiği; sünekliğin (ductility) ölçüsü. Sünek bir malzeme aşırı yükte aniden kırılmak yerine önce şekil değiştirir ve “uyarı verir”.
- Tokluk: Darbe ve çatlak ilerlemesine direnç. Çentik darbe (Charpy) deneyiyle, belirli bir sıcaklıkta kırılma için gereken enerji ölçülerek belirlenir.
- Elastisite modülü (modulus of elasticity): Malzemenin elastik bölgede ne kadar esnediğini belirler. Çelik için yaklaşık 206.000 N/mm²‘dir ve çeliğin dayanım sınıfına göre değişmez.
Çeliğin yoğunluğu yaklaşık 7,85 t/m³‘tür.
Tokluk Neden Bu Kadar Önemli?
Çelik soğudukça sünekliğini yitirir. Belirli bir sıcaklığın altında, neredeyse hiç şekil değiştirmeden aniden kırılabilir; buna gevrek kırılma denir. Gevrek kırılmada çatlak malzeme içinde çok yüksek hızla ilerler ve bir levhadan diğerine geçebilir.
Bu tehlike İkinci Dünya Savaşı’nda seri olarak inşa edilen kaynaklı Liberty tipi yük gemilerinde açıkça görüldü. Bu gemilerin bir kısmında, özellikle soğuk sularda, tekne levhalarında büyük çatlaklar oluştu; bazıları ikiye ayrıldı. Bu deneyimin sonucunda gemi inşa çeliklerinin düşük sıcaklıktaki tokluğu belirli deneylerle güvence altına alındı ve çelik kaliteleri tokluğa göre sınıflandırıldı. Kısacası, bugün bir çeliğin kalite kodundaki harf, o geminin hangi soğukta güvenle çalışabileceğinin cevabıdır.
Çelik Kalite Kodu Nasıl Okunur?
Gemi inşa çelikleri klas kuruluşlarının ortak kurallarına göre iki ana gruba ayrılır:
- Normal mukavemetli çelik (normal strength steel): En az akma dayanımı 235 N/mm², çekme dayanımı 400–520 N/mm². A, B, D ve E olmak üzere dört kalite.
- Yüksek mukavemetli çelik (higher strength steel): En az akma dayanımı 315, 355 veya 390 N/mm²; kalite adında sırasıyla 32, 36 veya 40 ile gösterilir. AH, DH, EH ve FH kaliteleri vardır.
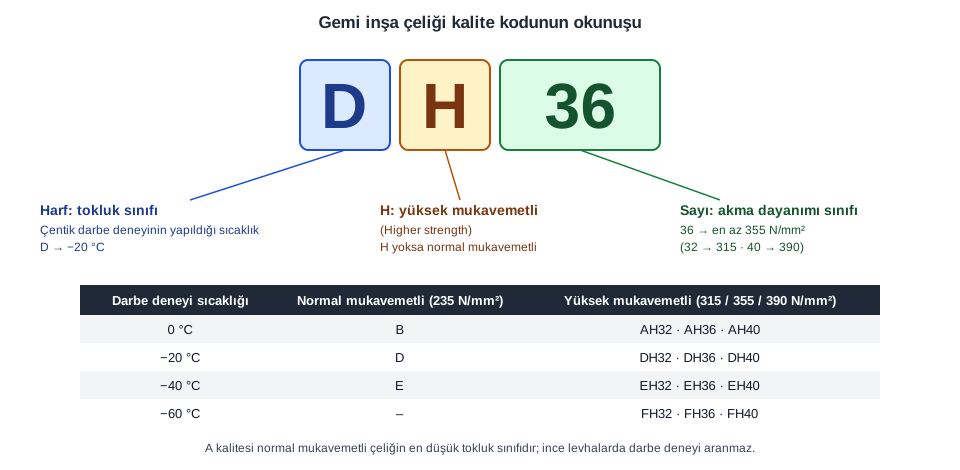
Kodun üç parçası vardır: harf tokluk sınıfını, yani çentik darbe deneyinin yapıldığı sıcaklığı; “H” yüksek mukavemeti; sayı akma dayanımı sınıfını gösterir.
| Akma dayanımı (en az) | 0 °C | −20 °C | −40 °C | −60 °C |
|---|---|---|---|---|
| 235 N/mm² | B | D | E | – |
| 315 N/mm² | AH32 | DH32 | EH32 | FH32 |
| 355 N/mm² | AH36 | DH36 | EH36 | FH36 |
| 390 N/mm² | AH40 | DH40 | EH40 | FH40 |
A kalitesi normal mukavemetli çeliğin en düşük tokluk sınıfıdır; kalın levhalar dışında darbe deneyi aranmaz. Bir örnekle çözelim: DH36, en az 355 N/mm² akma dayanımına sahip ve −20 °C’de çentik darbe deneyini sağlayan yüksek mukavemetli çeliktir. Benzer biçimde E kalitesi, akma dayanımı 235 N/mm² olan ama −40 °C’de bile tok kalan normal mukavemetli çeliktir.
Hangi Kalite Teknenin Neresine Konur?
Teknenin her yerinde aynı kalite çelik kullanılmaz. Seçim dört soruya göre yapılır: bölge ne kadar gerilme taşıyor, levha ne kadar kalın, bölge ne kadar soğuğa maruz kalacak ve burada bir çatlak ne kadar ağır sonuç doğurur?
Gemi ortası bölgesinde en yüksek boyuna gerilmeleri taşıyan ve bir çatlağı durdurması beklenen sıralar için yüksek tokluklu kaliteler (D, E veya yüksek mukavemetli karşılıkları) kullanılır. Bu bölgelerin başlıcaları şunlardır: mukavemet güvertesinin bordaya birleştiği stringer sacı, şiyer sırası, sintine sırası, omurga ve ambar ağzı köşeleri. Gerilmenin düşük olduğu iç yapılarda A veya AH yeterlidir. Soğuk bölgelerde çalışan gemilerde açık havaya maruz yapılar için daha yüksek tokluklu kaliteler seçilir.
Kısacası, tekne kirişinin en çok zorlanan “flanşları” (Bölüm 6) aynı zamanda bir çatlağın en tehlikeli olacağı yerlerdir; oralara hem güçlü hem tok çelik konur.
Yüksek Mukavemetli Çelik Her Zaman Daha mı İyidir?
Yüksek mukavemetli çelik, aynı yükü daha ince levhalarla taşıyabildiği için tekneyi hafifletir. Boş gemi ağırlığı azalınca aynı deplasmanla daha fazla detveyt taşınır (Bölüm 3). Bu yüzden büyük tankerlerde, dökme yük ve konteyner gemilerinde, başta güverte ve dip yapısı olmak üzere geniş ölçüde kullanılır. Yapı hesaplarında bu çeliğin kullanımı bir malzeme faktörüyle (k) dikkate alınır; faktör küçüldükçe gereken kesit küçülür:
| Akma dayanımı | Malzeme faktörü k |
|---|---|
| 235 N/mm² (normal) | 1,00 |
| 315 N/mm² | 0,78 |
| 355 N/mm² | 0,72 |
| 390 N/mm² | 0,68 |
Ama bedava değildir; sınırları vardır:
- Esneme ve burkulma: Elastisite modülü normal çelikle aynıdır. İnce levha aynı yükte daha çok eğilir ve basma altında daha kolay burkulur.
- Korozyon: Korozyonun götürdüğü kalınlık iki çelikte de aynıdır. İnce levhada bu kayıp toplam kalınlığın daha büyük bir oranıdır. 15 mm’lik bir levhada 3 mm’lik kayıp %20 iken, 10 mm’lik levhada aynı kayıp %30 eder.
- Yorulma: Daha yüksek çalışma gerilmeleri, kaynak dikişleri ve keskin köşeler gibi gerilme yığılması olan noktalarda yorulma çatlaklarını öne çekebilir.
- Kaynak ve maliyet: Kaynak işlemi daha dikkatli prosedürler ister; malzeme daha pahalıdır.
Alüminyum Nerede ve Neden Kullanılır?
Alüminyum alaşımlarının yoğunluğu yaklaşık 2,7 t/m³, yani çeliğin yaklaşık üçte biridir. Deniz suyuna dayanıklı alaşımlar (magnezyum katkılı) kullanıldığında korozyon direnci yüksektir. Bu yüzden yolcu gemilerinin ve feribotların üst yapılarında ve yüksek süratli teknelerde kullanılır. Hafif bir üst yapı geminin ağırlık merkezini aşağıda tutar ve stabiliteyi iyileştirir.
Alüminyumun dört önemli sınırı vardır:
- Yangına dayanım: Erime sıcaklığı yaklaşık 660 °C olup çeliğin çok altındadır ve dayanımını daha düşük sıcaklıklarda kaybetmeye başlar. Bu nedenle alüminyum yapılar yangına karşı yalıtımla korunur.
- Esneklik: Elastisite modülü çeliğin yaklaşık üçte biridir; aynı rijitlik için daha büyük kesit gerekir.
- Galvanik korozyon: Alüminyum ile çelik deniz suyunda doğrudan temas ederse alüminyum hızla aşınır. Bu yüzden alüminyum üst yapı çelik güverteye, iki metalin patlamayla kaynaştırılmasıyla üretilen bimetal geçiş şeritleriyle bağlanır.
- Maliyet ve işçilik: Malzeme pahalıdır; kaynağı özel beceri ve donanım ister.
Tekne Hangi Parçalardan Kurulur? Levhalar ve Profiller
Tekne iki tür haddelenmiş çelik üründen kurulur: levhalar (sac, plate) ve profiller (section). Levhalar dış kaplamayı, güverteleri, perdeleri ve tank sınırlarını oluşturur. Tek başına ince bir levha yük altında kolayca eğilir; bu yüzden üzerine profiller kaynaklanarak takviye edilir. Levha ile profillerin oluşturduğu bu yapıya takviyeli panel denir ve gemi yapısının neredeyse tamamı bu panellerden oluşur. İlginç bir ayrıntı: profile bağlı levhanın bir kısmı da profille birlikte yük taşır ve profilin flanşı gibi çalışır.
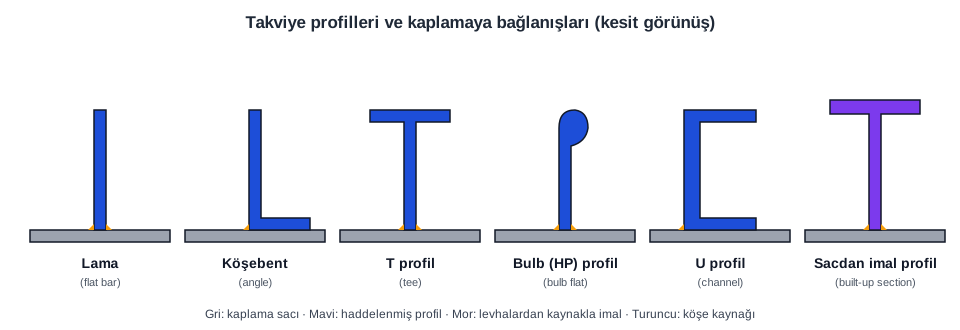
- Lama (flat bar): Dikdörtgen kesitli düz şerit; hafif takviyelerde.
- Köşebent (angle): L kesitli; eskiden levhaları birbirine bağlamak için de kullanılırdı, bugün takviyedir.
- T profil (tee): Ucundaki flanş sayesinde aynı ağırlıkta daha büyük eğilme dayanımı.
- Bulb profil, HP profil (bulb flat): Serbest kenarı kalınlaştırılmış lama. Kaynak ve boya için kolay erişilir ve dayanım/ağırlık oranı iyidir; borda ve güverte boyunalarında en yaygın profildir.
- U profil (channel): Eski yapılarda ve bazı yardımcı yapılarda.
- Sacdan imal profiller (built-up sections): Haddelenmiş profillerin yetmediği büyük kesitler için, levhadan kesilen gövde (web) ve flanş parçalarının kaynaklanmasıyla üretilir. Derin postalar, tülaniler ve derin kemereler genellikle böyle yapılır.
Parçalar Nasıl Birleştirilir?
Perçinden kaynağa
- yüzyıldan 20. yüzyıl ortalarına kadar tekneler perçinle birleştirildi. Levhalar üst üste bindirilir, köşebentlerle bağlanır ve sıcak perçinlerle tutturulurdu. Bu yöntem çok işçilik gerektiriyor, bindirmeler ve köşebentler ağırlığı artırıyor ve birleşim yerlerinde sızıntılar olabiliyordu.
Elektrik ark kaynağının gelişmesiyle 1940’lardan itibaren tamamen kaynaklı gemiler yaygınlaştı; bugün tekneler bütünüyle kaynaklıdır. Kaynaklı yapı daha hafif, daha su geçirmez ve daha hızlı üretilir. Ama bir bedeli vardır: kaynaklı yapıda levhalar sürekli bir bütün olduğundan bir çatlak bir levhadan diğerine kesintisiz ilerleyebilir. Perçinli yapıda ise çatlak çoğu zaman levhanın kenarında dururdu. Tokluğun kaynaklı gemilerde bu kadar önem kazanmasının nedeni budur; Liberty gemilerinin hikâyesi de bu iki gerçeğin buluşmasıdır.
Alın kaynağı ve köşe kaynağı
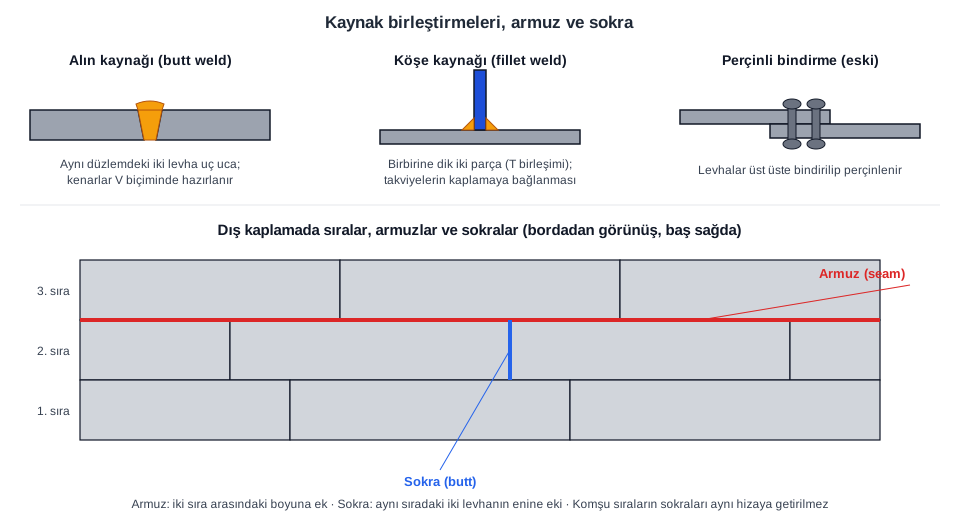
- Alın kaynağı (butt weld): Aynı düzlemdeki iki levhanın kenarları uç uca getirilip kaynaklanır. Kaynağın levhanın tüm kalınlığına işlemesi için kenarlar kalınlığa göre V, X veya benzeri biçimlerde pahlanır; buna kaynak ağzı hazırlığı (edge preparation) denir. Dış kaplama, güverte ve perde levhaları birbirine böyle birleştirilir.
- Köşe kaynağı (fillet weld): Birbirine dik veya açılı iki parçanın köşesine yapılır. Profillerin levhalara, döşeklerin ve tülanilerin kaplamaya bağlanmasında kullanılır. Parçanın bir veya iki tarafına, sürekli veya aralıklı yapılabilir; tank sınırları ve su geçirmez birleşimler sürekli kaynakla yapılır.
Armuz ve sokra
Dış kaplama, güverte ve perde kaplaması yan yana dizilen levhalardan oluşur. Baştan kıça uzanan bir levha dizisine sıra (strake) denir. İki komşu sıra arasındaki boyuna birleşim çizgisi armuz (seam), aynı sıradaki iki levhanın uç uca geldiği enine birleşim çizgisi ise sokradır (butt). Kaynaklı gemilerde ikisi de alın kaynağıyla birleştirilir.
Şekilde dikkat edilecek nokta, komşu sıraların sokralarının aynı hizaya gelmemesidir. Bir noktada birden fazla kaynak üst üste gelirse gerilme yığılması oluşur; bu yüzden sokralar birbirinden belirli bir uzaklıkta kaydırılır, tıpkı bir tuğla duvarda derzlerin şaşırtılması gibi. Sıraların adları ve açınım planı Bölüm 9’dadır.
Kaynak yöntemleri
Gemi inşasındaki kaynak yöntemlerinin hepsi elektrik ark kaynağına dayanır. Arkın ısısı parçaların kenarlarını ve ilave metali eritir ve tek parça haline getirir; erimiş metal havadan bir koruyucu gaz veya cüruf ile korunur.
| Yöntem | Özelliği | Tipik kullanım |
|---|---|---|
| Örtülü elektrot ile el kaynağı (SMAW) | Basit donanım, her pozisyonda uygulanabilir, düşük hız | Onarım, dar ve ulaşılması güç yerler |
| Gazaltı ve özlü tel kaynağı (GMAW / FCAW) | Sürekli beslenen tel, yüksek verim, yarı otomatik | Tersanede en yaygın yöntem; blok birleştirmeleri |
| Tozaltı kaynağı (SAW) | Ark toz altında yanar, çok yüksek verim, otomatik | Panel hatlarında uzun ve düz alın kaynakları |
Kaynaklar klas kuruluşunca onaylanmış kaynak prosedürlerine göre ve sertifikalı kaynakçılar tarafından yapılır. Gemide bir onarım gerektiğinde de bu kural geçerlidir.
Kaynak hataları ve muayenesi
Kaynak dikişlerinde görülen başlıca hatalar şunlardır:
- Çatlak (crack): Kaynak metalinde veya çevresindeki ısıdan etkilenmiş bölgede ayrılma; en tehlikeli hatadır.
- Gözenek (porosity): Kaynak metalinde hapsolmuş gaz kabarcıkları.
- Cüruf kalıntısı (slag inclusion): Kaynak metali içinde kalmış cüruf parçacıkları.
- Yetersiz nüfuziyet ve ergime (lack of penetration / fusion): Kaynağın kalınlık boyunca tam işlememesi veya ana metalle kaynaşmaması.
- Yanma oluğu (undercut): Dikişin kenarında ana metalde oluşan oyuk.
Bu hatalar, malzemeye zarar vermeyen tahribatsız muayene (NDT) yöntemleriyle aranır. Yöntemleri basitten karmaşığa doğru sıralamak, hangisinin neyi bulduğunu hatırlamayı kolaylaştırır:
| Yöntem | Bulduğu hatalar |
|---|---|
| Gözle muayene (VT) | Yüzeydeki görünür hatalar, dikiş biçimi ve ölçüleri |
| Sıvı penetrant muayenesi (PT) | Yüzeye açılan çatlaklar |
| Manyetik parçacık muayenesi (MT) | Yüzeydeki ve yüzeye yakın çatlaklar |
| Ultrasonik muayene (UT) | Kaynak içindeki hatalar; kalın levhalarda yaygın |
| Radyografik muayene (RT) | Kaynak içindeki hatalar; röntgen filmi üzerinde kalıcı kayıt |
İlk üç yöntem yüzeye, son iki yöntem kaynağın içine bakar.
Gemiler Bugün Nasıl İnşa Edilir? Blok İnşa
Günümüzde gemiler parça parça değil bloklar halinde inşa edilir. Levhalar önce otomatik panel hatlarında birleştirilip profillerle takviye edilerek düz veya eğrisel paneller yapılır. Paneller birleştirilerek bloklar, bloklar birleştirilerek büyük bloklar elde edilir. Boru, kablo ve donanımın önemli bir kısmı bloklar henüz atölyedeyken yerleştirilir. Bloklar kızakta veya havuzda birbirine kaynaklanarak tekne tamamlanır. Bu yöntem kaynağın büyük kısmının kapalı atölyede ve uygun pozisyonda yapılmasını sağlar; inşa süresini kısaltır ve kaliteyi artırır.
Sık Karıştırılan Noktalar
- Dayanım ile tokluk aynı şey değildir. Dayanım ne kadar yük taşındığını, tokluk çatlağa ve darbeye direnci anlatır.
- Kalite kodundaki harf sıcaklığı, sayı akma dayanımını gösterir. “D” −20 °C, “36” 355 N/mm²’dir; 36 bir sıcaklık değildir.
- Yüksek mukavemetli çelik daha sert değil, daha dayanıklıdır; elastisite modülü aynı kaldığından ince levha daha çok esner ve burkulur.
- Armuz boyuna, sokra enine birleşimdir.
- Alüminyum hafif ama yangına ve galvanik korozyona karşı hassastır.
- Kaynaklı yapı perçinliden hafif ve sızdırmazdır ama çatlağı durdurmaz; bu yüzden tokluk önemlidir.
Özet
- Tekne çeliktir; dökme ve dövme çelik, alüminyum, bronz, paslanmaz çelik, CTP ve ahşap özel yerlerde kullanılır.
- Çelik akma ve çekme dayanımı, uzama, tokluk ve elastisite modülüyle tanımlanır; E ≈ 206.000 N/mm², yoğunluk ≈ 7,85 t/m³.
- Soğukta gevrek kırılma tehlikesi vardır; Liberty gemileri bu dersi vermiştir.
- Normal mukavemetli çelik: 235 N/mm², A-B-D-E; yüksek mukavemetli: 315/355/390, AH-DH-EH-FH.
- Harf darbe deneyi sıcaklığı: B 0, D −20, E −40, F −60 °C.
- Kritik bölgelere (stringer sacı, şiyer, sintine, omurga, ambar köşeleri) yüksek tokluklu çelik konur.
- Malzeme faktörü k: 1,00 / 0,78 / 0,72 / 0,68.
- Yüksek mukavemetli çelik hafifletir ama burkulma, korozyon payı ve yorulma bakımından dikkat ister.
- Alüminyum 2,7 t/m³, 660 °C’de erir; bimetal şeritlerle çeliğe bağlanır.
- Takviyeli panel temel birimdir; en yaygın boyuna profili bulb profildir.
- Alın kaynağı uç uca, köşe kaynağı dik açılı birleştirir; sokralar kaydırılır.
- SMAW, GMAW/FCAW ve SAW yöntemleri; VT, PT, MT yüzeye, UT ve RT içe bakar.
Kendinizi Sınayın
- EH32 kodunu çözün.
- A ve E kalitesi çeliklerin akma dayanımları farklı mıdır? Farkları nedir?
- Tekne kirişinin hangi bölgelerine yüksek tokluklu çelik konur? Üç örnek verin.
- 12 mm’lik bir levha korozyonla 3 mm incelirse kalınlığının yüzde kaçını kaybetmiş olur? Aynı kayıp 20 mm’lik levhada yüzde kaç olur?
- Alüminyum üst yapı çelik güverteye neden doğrudan kaynaklanmaz?
- Armuz ile sokra arasındaki fark nedir? Komşu sıraların sokraları neden kaydırılır?
- Kalın bir levhanın alın kaynağının içindeki hataları bulmak için hangi yöntem uygundur?
- Kaynaklı gemilerde tokluk perçinli gemilere göre neden daha önemlidir?
Cevaplar
- E: −40 °C’de darbe deneyini sağlar; H: yüksek mukavemetli; 32: en az 315 N/mm² akma dayanımı.
- Hayır, ikisi de 235 N/mm²’dir. Fark tokluktadır: E kalitesi −40 °C’de de tok kalır, A kalitesinde kalın levhalar dışında darbe deneyi aranmaz.
- Stringer sacı, şiyer sırası, sintine sırası, omurga, ambar ağzı köşeleri (herhangi üçü).
- 3/12 = %25; 3/20 = %15.
- Deniz suyu ortamında doğrudan temas galvanik korozyona yol açar ve alüminyum hızla aşınır; bu yüzden bimetal geçiş şeridi kullanılır.
- Armuz iki sıra arasındaki boyuna, sokra aynı sıradaki iki levha arasındaki enine birleşimdir. Kaynakların üst üste gelip gerilme yığılması oluşturmaması için.
- Ultrasonik muayene (UT); radyografik muayene de kaynak içini gösterir.
- Kaynaklı yapıda levhalar sürekli bir bütün olduğundan çatlak bir levhadan diğerine durmadan ilerleyebilir; perçinli yapıda çatlak çoğu zaman levha kenarında dururdu.
Başvuru Tabloları
| Konu | Değer |
|---|---|
| Çelik elastisite modülü | ≈ 206.000 N/mm² (dayanım sınıfından bağımsız) |
| Çelik yoğunluğu | ≈ 7,85 t/m³ |
| Normal mukavemetli çelik | Akma ≥ 235 N/mm²; çekme 400–520 N/mm²; A, B, D, E |
| Yüksek mukavemetli çelik | Akma ≥ 315 / 355 / 390 N/mm² (32 / 36 / 40); AH, DH, EH, FH |
| Darbe deneyi sıcaklıkları | B / AH: 0 °C; D / DH: −20 °C; E / EH: −40 °C; FH: −60 °C |
| Malzeme faktörü k | 235: 1,00; 315: 0,78; 355: 0,72; 390: 0,68 |
| Alüminyum | Yoğunluk ≈ 2,7 t/m³; erime ≈ 660 °C; E ≈ çeliğin üçte biri |
| Kaynaklı gemilerin yaygınlaşması | 1940’lardan itibaren |
| Kaynak yöntemleri | SMAW, GMAW/FCAW, SAW |
| Tahribatsız muayene | VT, PT, MT (yüzey); UT, RT (iç) |
Terimler Sözlüğü (TR–EN)
| Türkçe | İngilizce |
|---|---|
| Gemi inşa çeliği | Shipbuilding steel |
| Dökme çelik / Dövme çelik | Cast steel / Forged steel |
| Akma dayanımı | Yield strength |
| Çekme dayanımı | Tensile strength |
| Uzama / Süneklik | Elongation / Ductility |
| Tokluk | Toughness |
| Çentik darbe deneyi | Charpy impact test |
| Elastisite modülü | Modulus of elasticity |
| Gevrek kırılma | Brittle fracture |
| Normal / Yüksek mukavemetli çelik | Normal / Higher strength steel |
| Çelik kalitesi | Steel grade |
| Malzeme faktörü | Material factor (k) |
| Burkulma | Buckling |
| Yorulma | Fatigue |
| Gerilme yığılması | Stress concentration |
| Alüminyum alaşımı | Aluminium alloy |
| Galvanik korozyon | Galvanic corrosion |
| Bimetal geçiş şeridi | Bimetallic transition joint |
| Cam elyaf takviyeli plastik (CTP) | Glass-reinforced plastic (GRP) |
| Levha, sac | Plate |
| Profil | Section |
| Takviyeli panel | Stiffened panel |
| Lama / Köşebent / T profil | Flat bar / Angle / Tee |
| Bulb (HP) profil / U profil | Bulb flat / Channel |
| Sacdan imal profil | Built-up section |
| Gövde / Flanş | Web / Flange |
| Perçin | Rivet |
| Alın kaynağı / Köşe kaynağı | Butt weld / Fillet weld |
| Kaynak ağzı hazırlığı | Edge preparation |
| Sıra | Strake |
| Armuz / Sokra | Seam / Butt |
| Örtülü elektrot ile el kaynağı | Shielded metal arc welding (SMAW) |
| Gazaltı / Özlü tel kaynağı | Gas metal arc welding (GMAW) / Flux-cored arc welding (FCAW) |
| Tozaltı kaynağı | Submerged arc welding (SAW) |
| Çatlak / Gözenek / Cüruf kalıntısı | Crack / Porosity / Slag inclusion |
| Yetersiz nüfuziyet / Yanma oluğu | Lack of penetration / Undercut |
| Tahribatsız muayene | Non-destructive testing (NDT) |
| Blok inşa | Block construction |